ไทย
เครื่องวัดการไหลของนมในสายส่งมีหน้าที่สำคัญอย่างหนึ่งสำหรับทีมผลิต นั่นคือ การบอกปริมาณนมที่ไหลจากถังหนึ่งไปยังอีกถังหนึ่งเป็นจำนวนลิตร กรณีศึกษานี้อ้างอิงจากเครื่องวัดที่เราจัดหาให้ในปี 2026 แก่ผู้ผลิตโยเกิร์ตรายเล็กรายหนึ่ง ซึ่งติดตั้ง เครื่องวัดการไหลแบบแม่เหล็กอนามัย DN50 ระหว่างถังเก็บนมและถังแปรรูป เครื่องวัดทำงานได้ตั้งแต่วันแรก แต่มีคำถามสองข้อเกิดขึ้นทันทีหลังจากเริ่มใช้งาน คือ วิธีการแสดงหน่วยเป็นลิตรแทนลูกบาศก์เมตร และวิธีการดูปริมาตรของการถ่ายโอนแต่ละครั้ง คำถามทั้งสองเป็นคำถามทั่วไป ดังนั้นคำตอบจึงอยู่ด้านล่าง
| คำถามจากโรงงาน | คำตอบสั้นๆ |
|---|---|
| หน้าจอสามารถแสดงค่าเป็น ลิตร/ชั่วโมง แทน ลูกบาศก์เมตร/ชั่วโมง ได้หรือไม่? | ใช่ครับ การตั้งค่าอัตราการไหลต้องทำผ่านเมนู และใช้เวลาสักครู่ในการเปลี่ยนแปลงครับ |
| ทำไมค่าที่อ่านได้จึงลดลงเหลือศูนย์เมื่อปั๊มหยุดทำงาน? | หน้าจอหลักแสดงอัตราการไหล หากไม่มีการไหล อัตราการไหลจะเป็นศูนย์ ส่วนปริมาณรวมจะแสดงในหน้าจอแยกต่างหาก |
| มิเตอร์สามารถแสดงปริมาตรเป็นลิตรของการถ่ายโอนแต่ละครั้งได้หรือไม่? | ไม่สามารถทำได้ด้วยตัวเอง มิเตอร์จะบันทึกปริมาณรวมอย่างต่อเนื่อง ปริมาณลิตรต่อชุดการผลิตจำเป็นต้องมีการอ่านค่าก่อนและหลัง หรืออาจใช้ตัวควบคุมการผลิต หรือ PLC โรงงานนี้ได้เพิ่มตัวควบคุมการผลิตเข้าไปแล้ว |
ท่อส่งน้ำนมเป็นท่อขนาด 50 มม. ที่ลำเลียงน้ำนมดิบเย็นจากถังเก็บขนาดใหญ่ไปยังถังแปรรูป โดยใช้เวลาประมาณ 10 นาทีต่อการส่งแต่ละครั้ง โรงงานผลิตโยเกิร์ตจะรับน้ำนมดิบเข้าสู่ถังเก็บ ก่อนการผลิตแต่ละครั้ง พนักงานจะสูบน้ำนมเข้าไปในถังแปรรูป และจำเป็นต้องทราบปริมาณน้ำนมที่ส่งไปเพื่อให้ได้สูตรที่ถูกต้อง
| รายการ | สภาพพื้นที่ |
|---|---|
| ปานกลาง | นมดิบ |
| ขนาดท่อ | ขนาด 50 มม. ยึดด้วยแคลมป์สามเหลี่ยมทั้งสองด้าน |
| อุณหภูมิ | 4–8 องศาเซลเซียส |
| ความดัน | ประมาณ 3 บาร์ |
| เวลาโอน | การโอนย้ายแต่ละครั้งใช้เวลาสูงสุด 10 นาที |
| สิ่งที่ผู้ปฏิบัติงานต้องการ | ปริมาณลิตรที่ถ่ายโอนในแต่ละครั้ง |
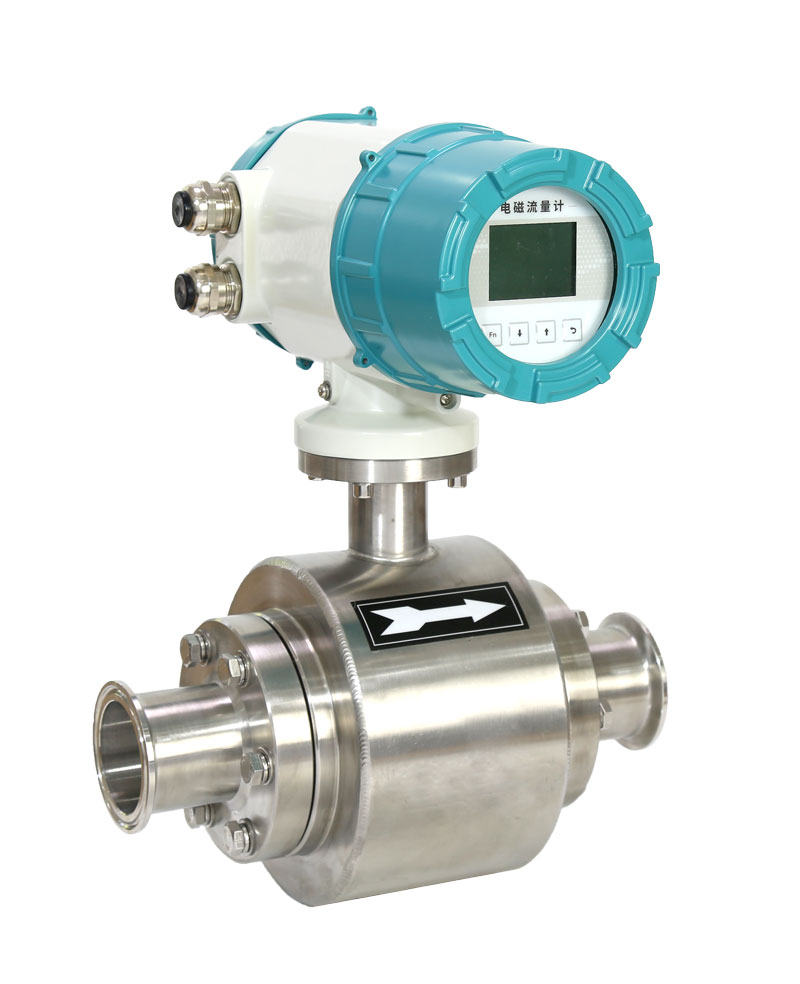
เครื่องวัดการไหลของนมแบบแม่เหล็กที่ถูกสุขอนามัยนั้นเหมาะสมกับนม เนื่องจากนมเป็นตัวนำไฟฟ้า รูภายในเปิดโล่งอย่างสมบูรณ์โดยไม่มีชิ้นส่วนที่เคลื่อนไหว และชิ้นส่วนที่สัมผัสกับนมเป็นวัสดุเกรดอาหาร เครื่องวัดที่จัดส่งเป็นรุ่น SHD-SE13 ที่ถูกสุขอนามัยพร้อมตัวเลือกดังต่อไปนี้:
| ตัวเลือก | การคัดเลือก | ทำไมมันถึงเหมาะกับนม |
|---|---|---|
| ขนาด | DN50, ช่วงอัตราการไหล 3–60 m³/h | ตรงกับขนาด 50 มม. |
| การเชื่อมต่อ | ไตรแคลมป์ | ถอดออกได้ง่ายเพื่อทำความสะอาด |
| ไลเนอร์ | พีเอฟเอ | พื้นผิวเรียบ เหมาะสำหรับการสัมผัสกับอาหาร |
| อิเล็กโทรด | เหล็กกล้าไร้สนิม 316L | มาตรฐานสำหรับสื่อเพาะเลี้ยงโคนม |
| ความแม่นยำ | 0.5% | เพียงพอสำหรับการกำหนดปริมาณตามสูตรอาหาร |
| เอาต์พุต | 4-20mA, RS485, พัลส์ | พร้อมสำหรับ PLC หรือตัวควบคุมแบบแบทช์ในภายหลัง |
| ที่อยู่อาศัยและร่างกาย | เอสเอส304 | พื้นที่ล้างทำความสะอาด |
ช่วงอัตราการไหล DN50 ที่ 3–60 m³/h เท่ากับ 3,000–60,000 L/h โดยทั่วไปแล้ว ปั๊มถ่ายโอนบนท่อขนาด 50 มม. สำหรับอุตสาหกรรมนมจะอยู่ในช่วงนี้ จุดสำคัญในการเลือกใช้ท่อสำหรับอุตสาหกรรมนม เช่น อุณหภูมิ CIP และการเชื่อมต่อที่ถูกสุขอนามัย จะกล่าวถึงในคู่มือ การเลือกเครื่องวัดอัตราการไหลสำหรับอุตสาหกรรมนม ของเรา
การเปลี่ยนหน่วยจาก m³/h เป็น L/h เป็นการตั้งค่าในเมนูแปลงหน่วย ซึ่งใช้เวลาเพียงไม่กี่นาที ไม่จำเป็นต้องปรับเทียบใหม่ เนื่องจากมิเตอร์วัดความเร็วเท่าเดิมและแสดงผลลัพธ์ในหน่วยที่แตกต่างกันเท่านั้น วิศวกรของเราได้ส่งวิดีโอสั้นๆ ไปให้โรงงาน และผู้ปฏิบัติงานก็เปลี่ยนหน่วยในวันเดียวกัน
ขั้นตอนการใช้งานตัวแปลง SE13 เหมือนกับตัวแปลงมิเตอร์วัดการไหลแบบแม่เหล็กอื่นๆ ของเรา:
คำแนะนำทีละขั้นตอน รวมทั้งรหัสผ่าน อยู่ในบทความของเราเรื่อง การใช้งานกุญแจเครื่องวัดการไหลแบบแม่เหล็ก
ค่าที่อ่านได้จะลดลงเหลือศูนย์ เนื่องจากหน้าจอหลักของเครื่องวัดอัตราการไหลแบบแม่เหล็กแสดงอัตราการไหล ณ ขณะนั้น: ความเร็วในการไหลของนมในขณะนี้ หน่วยเป็นลิตรต่อชั่วโมง เมื่อปั๊มหยุดทำงาน อัตราการไหลจะลดลงเหลือศูนย์อย่างถูกต้อง ปริมาณที่ไหลผ่านไปแล้วจะไม่สูญหาย ตัวแปลงจะเพิ่มปริมาณนั้นเข้าไปในตัวนับรวม ซึ่งจะแสดงบนหน้าจออื่น
| การอ่าน | มันหมายความว่าอย่างไร | เมื่อปั๊มหยุดทำงาน |
|---|---|---|
| อัตราการไหล (ลิตร/ชั่วโมง) | อัตราการไหลในขณะนี้ | แสดง 0 |
| เครื่องนับปริมาตร (ลิตร หรือ ลูกบาศก์เมตร) | ปริมาณทั้งหมดตั้งแต่มีการรีเซ็ตยอดรวมครั้งล่าสุด | คงอยู่ที่ค่าสุดท้าย |
| ปริมาณชุด | ลิตรในการถ่ายโอนครั้งเดียว | จำเป็นต้องมีการอ่านแบบเริ่มต้นและจบ |
โรงงานสอบถามว่าหน้าจอแสดงผลสามารถ "เก็บค่าปริมาตรลิตรล่าสุด" หลังจากการถ่ายโอนแต่ละครั้งได้หรือไม่ ตัวเลขที่พวกเขาต้องการคือปริมาตรของล็อตการผลิต ซึ่งมิเตอร์ไม่สามารถคำนวณได้เอง
ปริมาณลิตรต่อชุดการผลิตมาจากสามวิธี ได้แก่ การหักลบค่าที่อ่านได้จากเครื่องวัดปริมาณรวม การเพิ่มค่าจากตัวควบคุมชุดการผลิต หรือการนับใน PLC เครื่องวัดปริมาณการไหลแบบแม่เหล็กทำงานอย่างต่อเนื่อง ดังนั้นจึงจำเป็นต้องมีเครื่องใดเครื่องหนึ่งต่อไปนี้ เรียงจากง่ายที่สุดไปจนถึงอัตโนมัติที่สุด:
| วิธี | วิธีการทำงาน | ฮาร์ดแวร์เพิ่มเติม | เหมาะสำหรับ |
|---|---|---|---|
| อ่านยอดรวมก่อนและหลัง | จดบันทึกผลรวมที่จุดเริ่มต้นและจุดสิ้นสุด จากนั้นลบออก | ไม่มี | มีการโอนย้ายข้อมูลไม่กี่ครั้งต่อวัน และบันทึกข้อมูลด้วยมือ |
| ตัวควบคุมชุดงาน | สัญญาณพัลส์ขาออกป้อนเข้าสู่ตัวควบคุมชุดซึ่งจะนับการทำงานแต่ละครั้งจากศูนย์ รีเลย์สามารถหยุดปั๊มได้ที่ปริมาณที่กำหนดไว้ล่วงหน้า | ตัวควบคุมชุดงาน การเดินสายไฟ | ปริมาณสูตรคงที่ ผู้ปฏิบัติงานประจำถัง |
| PLC หรือ SCADA | สัญญาณเอาต์พุต 4-20mA, พัลส์ หรือ RS485 จะส่งไปยัง PLC ของโรงงาน ซึ่งจะบันทึกข้อมูลแต่ละชุดการผลิต | อินพุต PLC, การตั้งโปรแกรม | โรงงานที่บันทึกข้อมูลการผลิตอยู่แล้ว |
โรงงานผลิตโยเกิร์ตเลือกใช้ตัวควบคุมการผลิตแบบเป็นชุด (Batch Controller) ตัวควบคุมการผลิตแบบเป็นชุด AJ-D รับสัญญาณพัลส์จาก SE13 แสดงปริมาณลิตรของการถ่ายโอนปัจจุบันจากศูนย์ และรักษาตัวนับรวมของมิเตอร์เองให้ทำงานต่อไปเพื่อบันทึกข้อมูลรายวัน
สำหรับการถ่ายโอนที่ใช้เวลา 10 นาที วิธีการแบบแมนนวลก็ใช้ได้ผล แต่เมื่อโรงงานทำการถ่ายโอนหลายครั้งต่อกะ หรือต้องการให้ปั๊มหยุดทำงานเมื่อถึงปริมาณที่กำหนด ตัวควบคุมแบบแบทช์จะช่วยขจัดปัญหาการหักลบและลดความเสี่ยงจากการเติมมากเกินไป
เครื่องวัดการไหลของนมในท่อส่งจะอ่านค่าได้อย่างถูกต้องเมื่อท่อเต็มอยู่เสมอ เครื่องวัดมีท่อตรงทั้งสองด้าน ไม่มีอากาศเข้า และเครื่องวัดต่อสายดินเรียบร้อยแล้ว รายการตรวจสอบ:
กรุณาส่งรายละเอียดเหล่านี้มาให้เรา และวิศวกรของเราจะตอบกลับภายใน 24 ชั่วโมงพร้อมคำแนะนำเกี่ยวกับการตั้งค่ามิเตอร์และชุดการผลิต:
โปรดติดต่อวิศวกรของเรา พร้อมแจ้งรายละเอียดสายส่งของคุณ